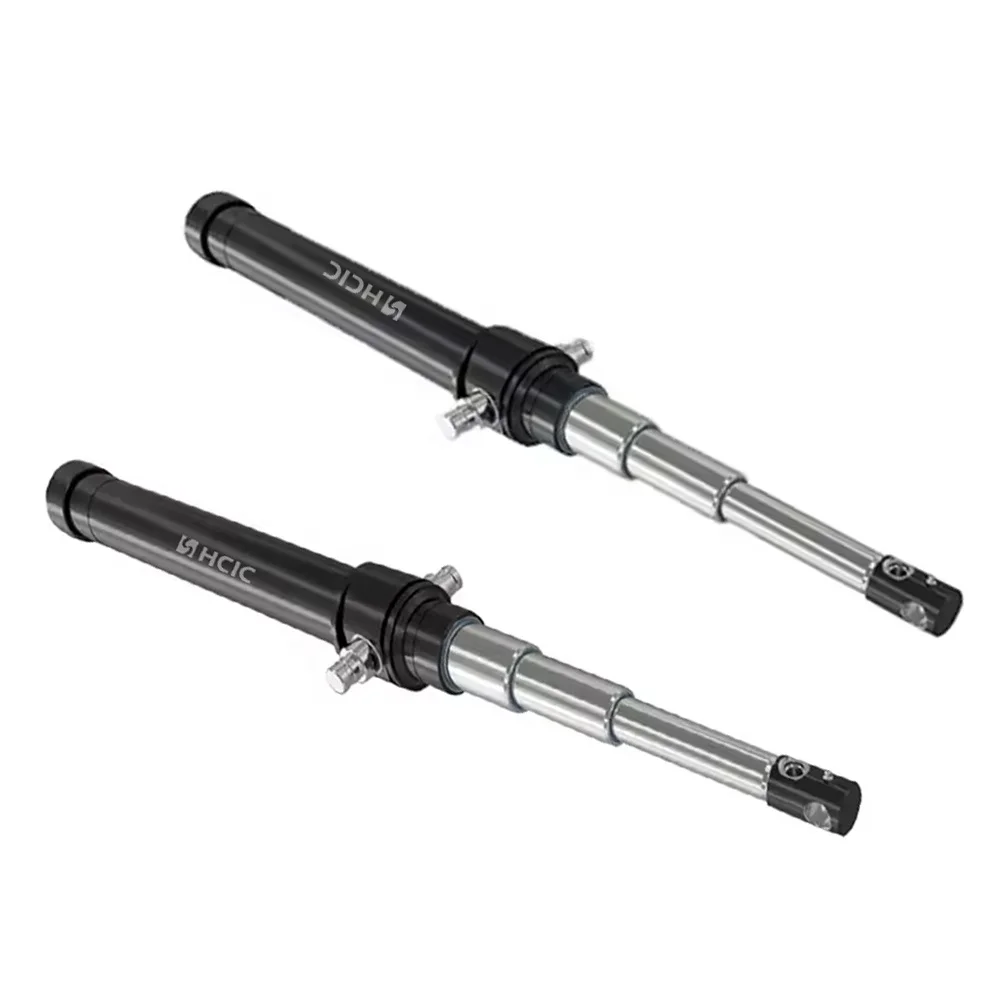

У тешким радним окружењима, корозија клипњаче ретко је само козметички недостатак. Један микроскопски убод рђе на изложеној шипки цилиндра делује као назубљено сечиво.
Сваки пут када сехидраулични цилиндарrповлачи, тај груби кратер од гвожђе-оксида пресеца директно преко полиуретанске шипке брисача и примарног У-заптивке под притиском. Унутар десетина циклуса:
За машине које су изложене обалном морском ваздуху, расоланама за одмрзавање аутопута (калцијум и магнезијум хлорид) или киселим пољопривредним хемикалијама, стандардни каталошки тврди хром штапови често стварају пликове и рупе у току једне сезоне. Избор праве површинске металургије је најисплативија линија одбране.
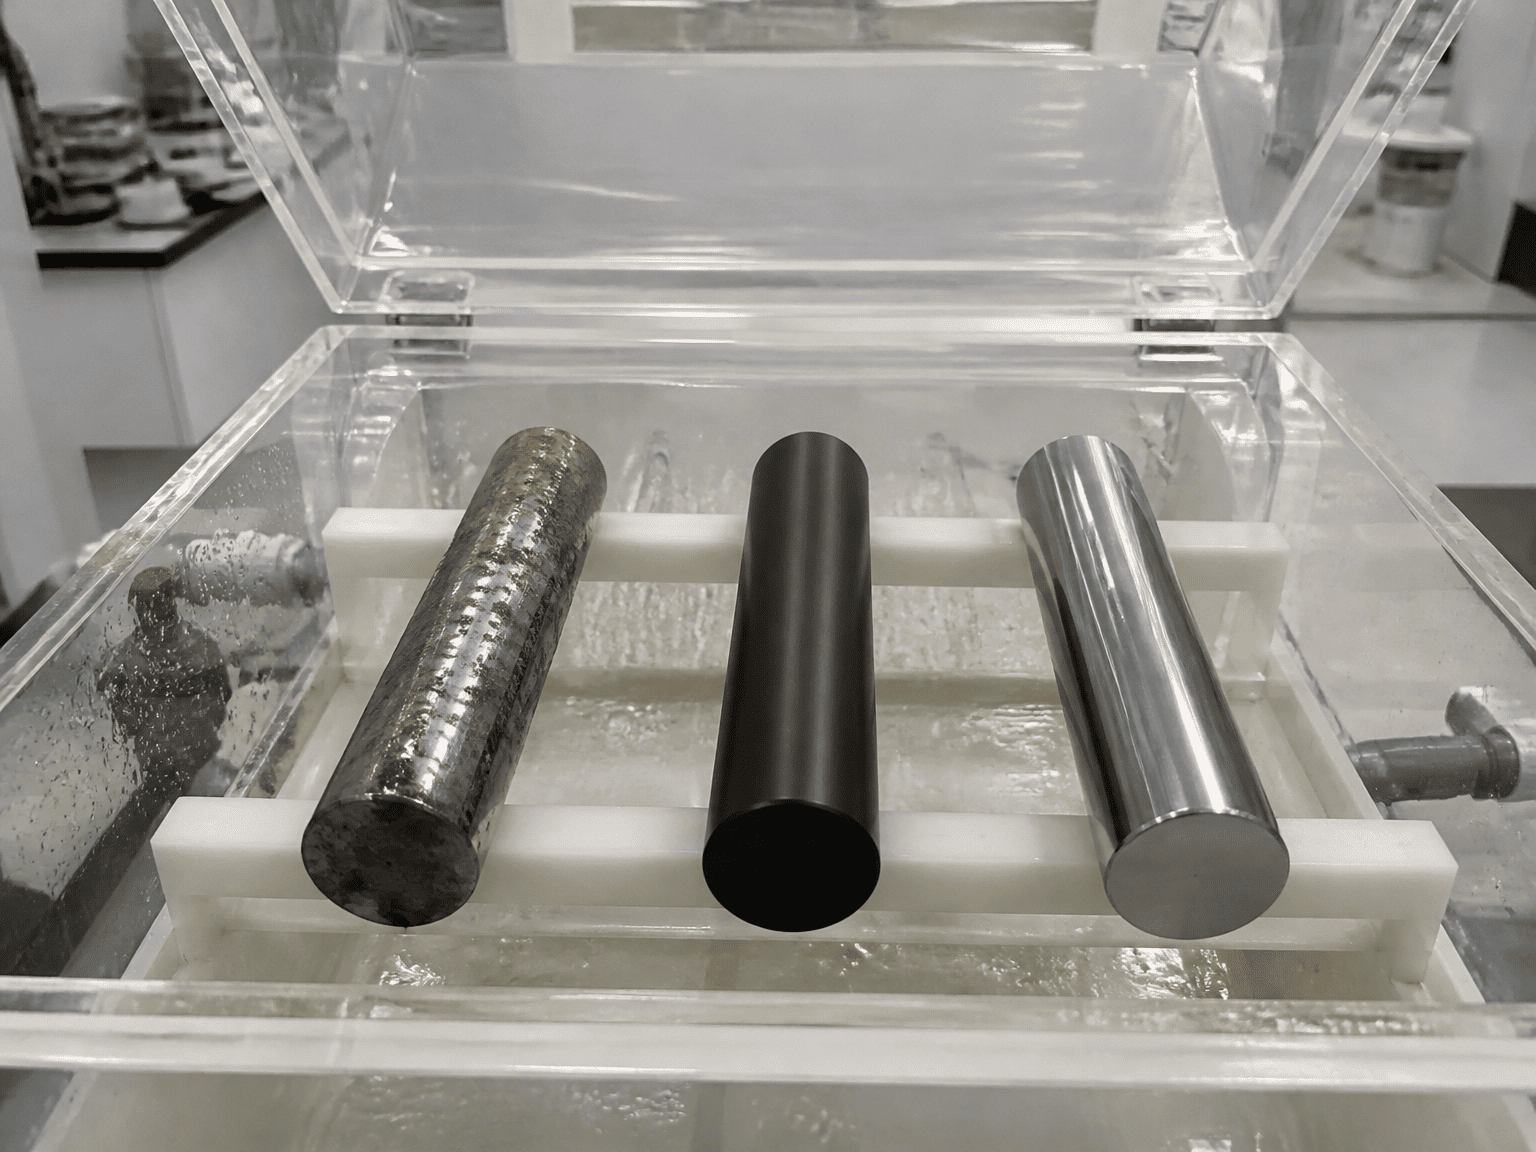
[ 1. Стандардни тврди хром ] ===> галванизована шкољка са микро напуклинама (ослања се на чисту површинску баријеру)
[ 2. КПК течно нитрирање ] ===> Топлотни хемијски дифузиони слој у челик (без премаза да се љушти)
[ 3. Двослојни никл-хром] ===> Густа непорозна баријера никла + жртвовани спољни слој од тврдог хрома
Стандардни тврди хром остаје глобално мерило за унутрашње и лаке индустријске машине.
- Процес: Слој металног хрома (обично дебљине 20 до 30 микрона) је галванизован на индуктивно каљени угљенични челик и полиран до завршне обраде у огледалу (Ра 0,1 до 0,2 микрона).
- Микроскопска стварност: Сав електродепоновани хром природно садржи хиљаде микроскопских прелома напрезања ("микро-пукотине"). У сувим или чистим уљним срединама, ове микро-пукотине добро држе филм уља за подмазивање. Међутим, у агресивним хемијским срединама, корозивни електролити продиру право кроз микро-пукотине до сировог основног челика испод. Рђа цвета испод хрома, подижући оплату у оштрим љуспицама.
КПК није површинска облога која се налази на врху челика; то је процес термохемијске дифузије који суштински трансформише спољашњу молекуларну структуру самог челика.
- Процес: Сирови челични штап се подвргава течном феритном нитроугљиковању у специјализованом купатилу са растопљеном соли, након чега следи механичко полирање и секундарна оксидација. Атоми азота и угљеника дифундују дубоко у челичну решетку, стварајући изузетно тврд „слој једињења“ од гвожђа и нитрида (обично дубок 15 до 25 микрона) подржан дубљом зоном дифузије азота.
- Кључна предност: Пошто не постоји одвојена галванизована шкољка, КПК не може да створи пликове, окрхне, ољушти се или да се љушти. Штавише, густа црна завршна обрада од гвожђе-оксида затвара површинске микропоре, нудећи изузетну отпорност на со на путу и ломљење шљунка.
Када опрема ради директно у зонама прскања слане воде или на платформама за бушење на мору, двослојни никл-хром пружа максималну галванску заштиту.
- Процес: Дебели, дуктилни подслој никла без пора (30 до 50 микрона) се прво наноси на челик, а затим стандардни завршни слој од тврдог хрома (20 до 30 микрона).
- Кључна предност: Основни слој од чистог никла обезбеђује непропусну хемијску баријеру отпорну на корозију која потпуно затвара челичну подлогу. Спољни хромирани завршни премаз обезбеђује високу површинску тврдоћу и отпорност на огреботине. Чак и ако агресивна слана вода продре у хромиране микро-пукотине, она се зауставља на никл баријери без контакта са основним челиком.
| Параметар перформанси | Хард Цхроме | КПК течно нитрирање | Двослојни никл-хром |
|---|---|---|---|
| АСТМ Б117 оцена сланог спреја | 100 до 200 сати | 400 до 800+ сати | 1.000 до 1.500+ сати |
| Површинска тврдоћа | 850 до 1.000 ХВ | 900 до 1150 ХВ | 850 до 1000 ХВ (хромирани слој) |
| Шљунак / Ударно уситњавање | Умерено (склон микро чиповању) | Одлично (без љуштења или љуштења) | Добро (никл апсорбује ударни удар) |
| Боја површине и естетика | Бригхт Миррор Силвер | Сатин Гунметал / Мат црна | Бригхт Миррор Силвер |
| Отпорност на хемикалије од залеђивања | Лоше (брзо се губи у МгЦл₂/ЦаЦл₂) | Изванредан (отпоран на хемијски слани раствор) | Изванредан (непропусна баријера) |
| Релативни фактор трошкова | Основни (1,0 УСД ×) | Умерено ($1,2 до 1,4×) | Премиум ($1,8 до 2,5×) |
+----------------------------+------------------------------------+--------------------------------+
| Стандардни Цхроме | КПК течно нитрирање | Ницкел-Цхроме Дуал |
+----------------------------+------------------------------------+--------------------------------+
| • Унутрашња фабричка аутоматизација | • Снежне машине за аутопут и посипачи соли| • Оффсхоре дизалице и витла |
| • Стационарне пресе за радњу | • Резервоари за пољопривреду и ђубриво | • Дизалице за обалне контејнерске бродове|
| • Затворене машине алатке | • Бочни и задњи утоваривачи отпада | • Морски докови у зонама прскања |
| • Очистите складиште виљушкара | • Шумарство и тегљачи агрегата | • Подморски хидраулични актуатори |
+----------------------------+------------------------------------+--------------------------------+
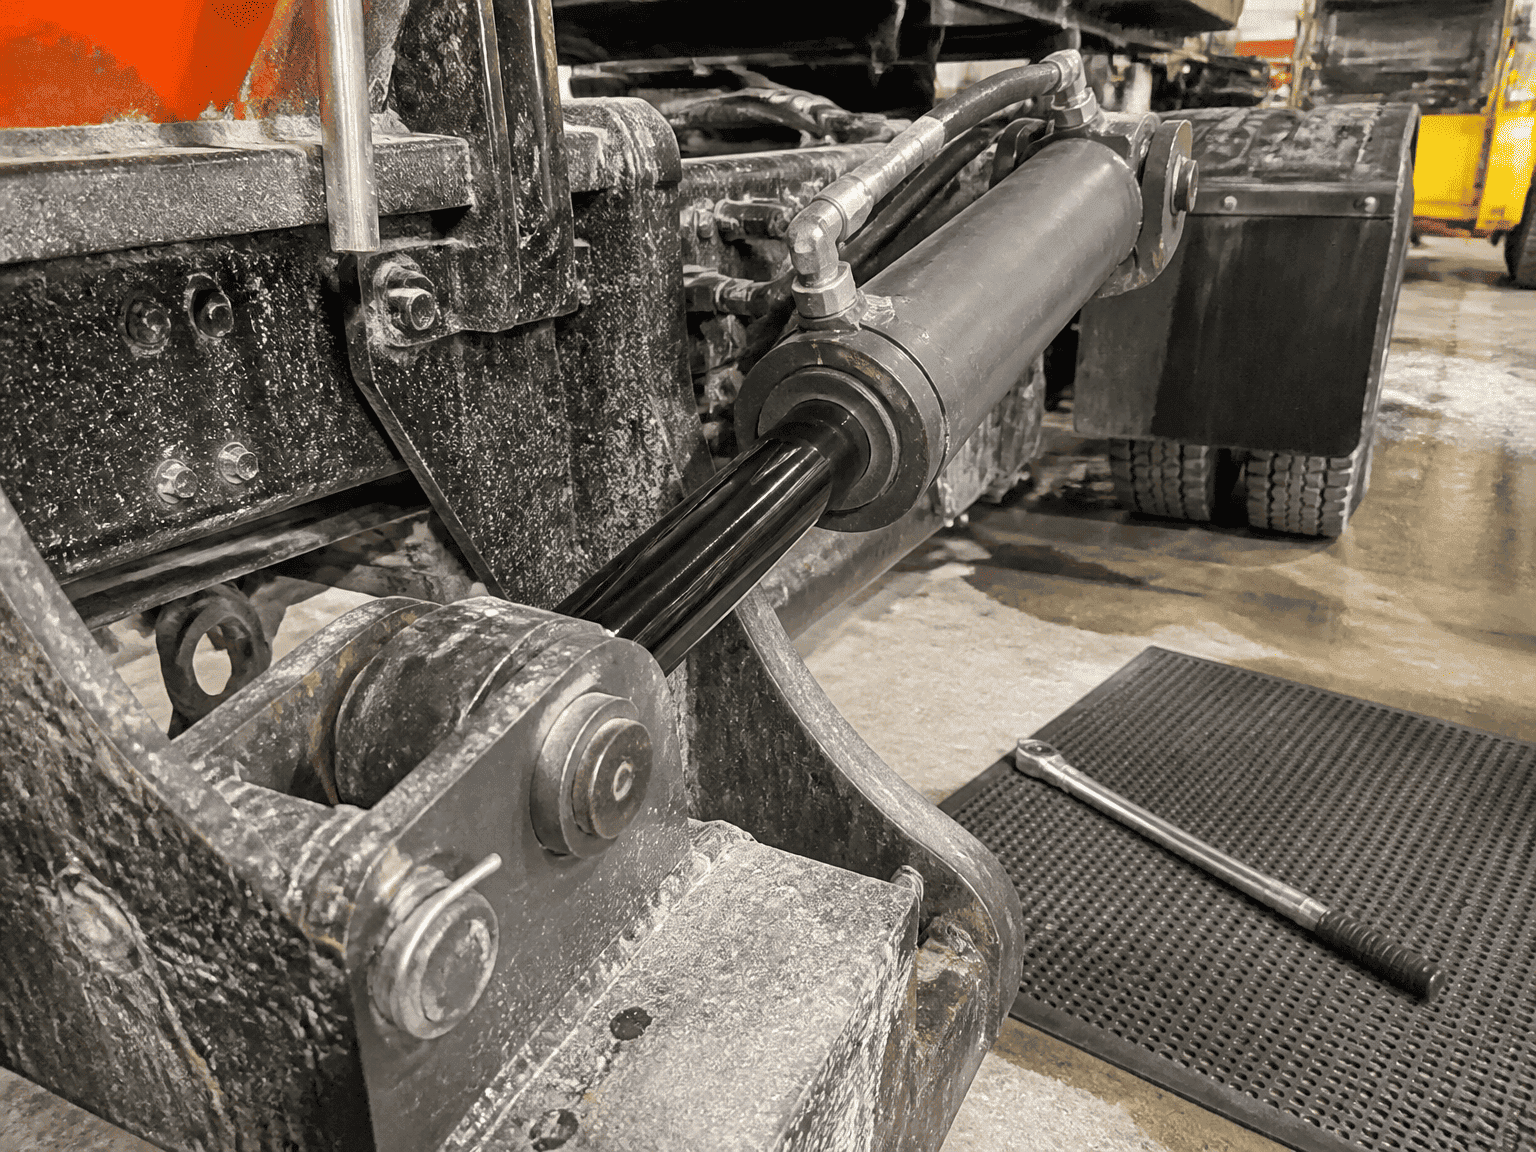
Возила општинске зимске службе возе директно кроз облаке течног калцијум хлорида и влажне камене соли под притиском. Солни спреј разноси проширенехидраулични цилиндарштап заједно са шљунком за путеве велике брзине. КПК-ов обједињени дифузиони слој отпоран на чипове спречава локализовани питтинг, док његова елегантна црна завршна обрада смањује одсјај сунчевог зрачења за надолазећи саобраћај.
Течна азотна ђубрива и поташа су ноторно агресивни према стандардном галванизованом хрому. КПК обезбеђује хемијску пасивност потребну за преживљавање сезонског излагања хемикалијама без захватања заптивки жлезда.
У морским зонама прскања у којима је опрема трајно изложена океанској магли и плими, двослојни никл-хром је признати глобални стандард. Већа почетна инвестиција је надокнађена спречавањем хидрауличког цурења на мору и скупог застоја пловила.
Оцене перформанси корозије које се помињу у овом водичу су засноване на стандардном АСТМ Б117 лабораторијском тестирању неутралног сланог спреја. Радни век на терену може да варира у зависности од локалних концентрација хемикалија, циклуса механичке абразије, излагања ултраљубичастом зрачењу и протокола за прање возила.
ХЦИЦ производи прецизне прилагођене хидрауличне цилиндре пројектоване са индуктивно каљеним тврдим хромом, КПК течним нитрирањем и никл-хром шипкама за бродове за произвођаче опреме широм света.