
Када техничари на терену посумњају на квар унутрашњег заптивача клипа, стандардни тест у радњи је да се цилиндар извуче на дно при пуном ходу, да се отвори притисак у отвору и да се прегледа супротни отвор за цурење уља. У балонским цилиндрима, овај тест доследно даје лажно негативне резултате:
| Положај | Удаљеност | Боре Меасуремент | Напомена |
|---|---|---|---|
| Басе Цап | 0 мм | 100,02 мм | Номинал Спец |
| Мид-Строке | 500 мм | 100,48 мм | +0,46 мм зона бубрења |
| Глава жлезда | 1000 мм | 100,03 мм | Номинал Спец |
Јер тхехидраулични цилиндарцев је структурно подупрта на оба краја тешким челичним постољем и навојном главом, а трајни обруч се концентрише скоро искључиво у средишњем делу цеви без ослонца.
1. Инерцијални кинетички ударни шиљци:Кашика багера која удара у гранит при пуној брзини изазива тренутни скок притиска успоравања који прелази границе пукотине главног вентила за растерећење система пре него што се отвор вентила физички отвори.
2. Декомпресијски ударни таласи:У хидрауличним пресама велике тонаже и цилиндрима за сабијање, брзо померање вентила ослобађа таласе декомпресије акустичне течности који ударају унутрашњи ИД цеви.
3. Подстандардна металургија цеви:Коришћење стандардних комерцијалних хладно вучених цеви од угљеничног челика са ниском граном течења (испод 350 МПа) уместо легираног челика високе чврстоће (преко 520 МПа).
4. Превелик додатак за хоновање цеви: Прекомерно брушење већ истрошене цеви цилиндра ради уклањања дубоких трагова смањује преосталу дебљину зида цеви испод минималних инжењерских безбедносних маргина.
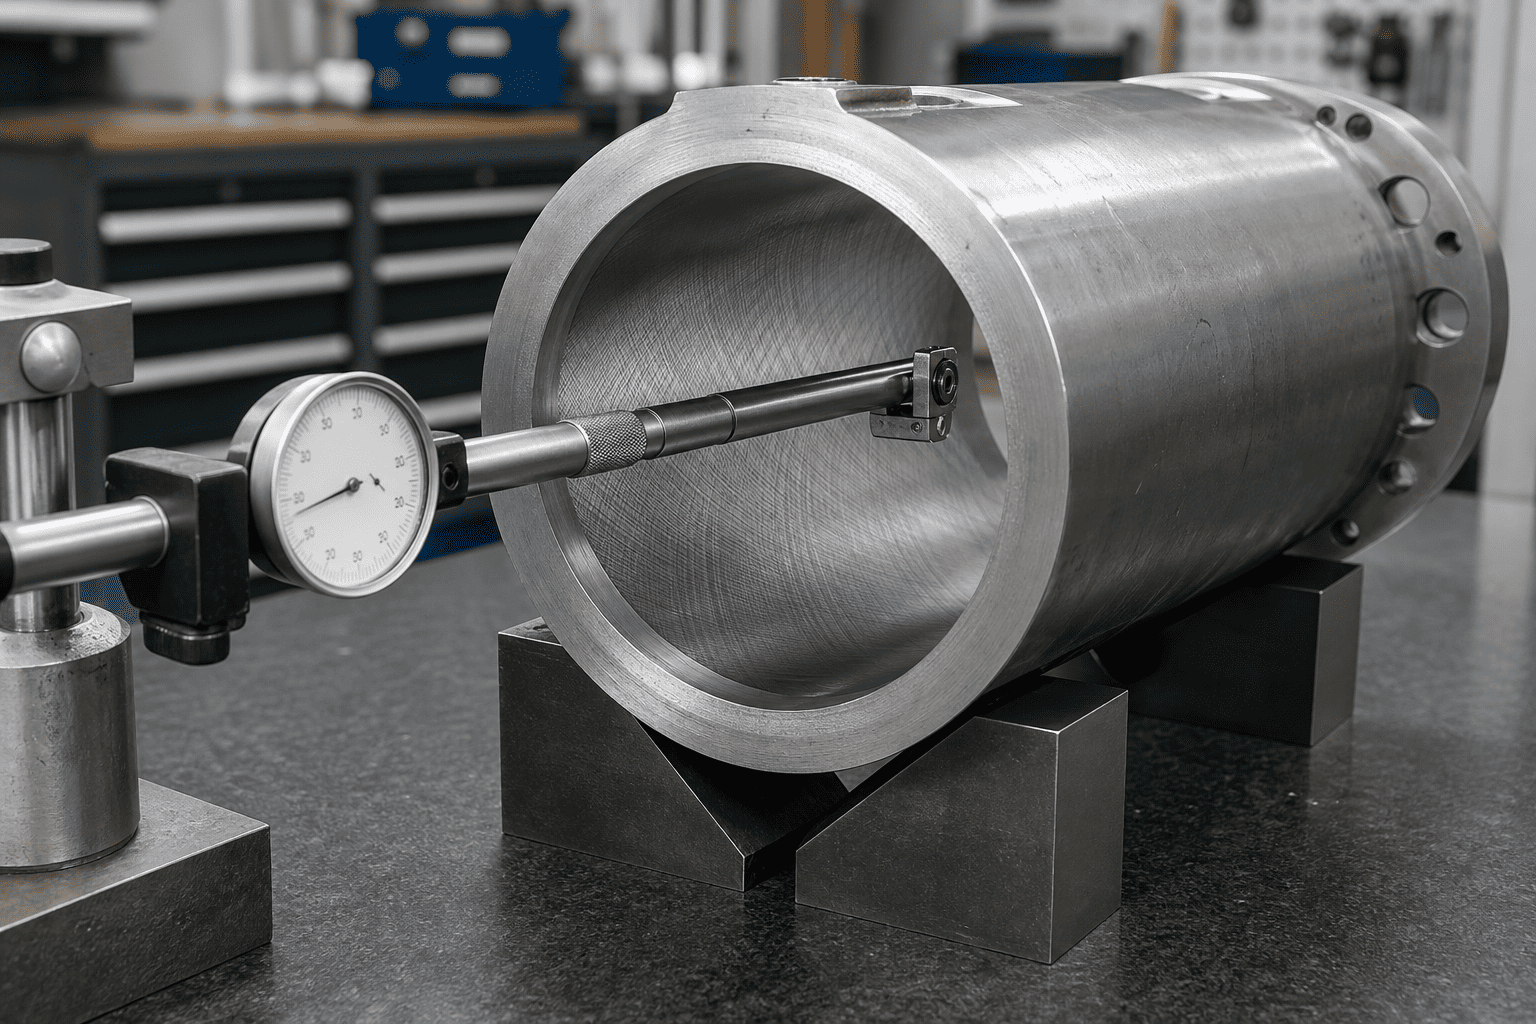
За коначну дијагнозу балонирања бурета током рушења у радњи, механичари морају да мапирају геометрију унутрашњег отвора у више интервала хода, а не да мере само лако доступне крајеве цеви:
| Положај | Удаљеност | Боре Меасуремент | Напомена |
|---|---|---|---|
| Басе Цап | 0 мм | 100,02 мм | Номинал Спец |
| Мид-Строке | 500 мм | 100,48 мм | +0,46 мм зона бубрења |
| Глава жлезда | 1000 мм | 100,03 мм | Номинал Спец |
Спречавање балонирања бурета у хидрауличким круговима са високим ударима захтева надоградњу са стандардних угљеничних ДОМ цеви на бешавне легиране челике високе чврстоће:
| Тубинг Граде | Класификација материјала | Минимална снага приноса | Отпорност на вршне ударце |
|---|---|---|---|
| АИСИ 1020 / 1026 | Стандардни хладно вучени угљеник | 290 – 340 МПа | Лоше (склоне надувавању испод 4000 пси скокова) |
| Ст52-3 / Е355 | Микролегирани конструкцијски челик | 450 – 520 МПа | Умерено (стандардно мобилно индустријско мерило) |
| 27СиМн / 30ЦрМо | Каљени и каљени легирани челик | 620 – 780 МПа | Супериоран (отпоран на 8.000+ пси динамичких рударских удара) |
| 4140 Цхроме-Моли | Легирани челик високе тврдоће | 850 – 950 МПа | Ектреме Дути (прикључци за рушење и преса за ковање) |
Поред избора легуре високог приноса, инжењерске смернице за тешке услове захтевају специфицирање односа тешких зидова где је спољни пречник цеви најмање 1,25 до 1,35 пута већи од номиналног пречника отвора у мобилној опреми са великим ударом.
Да ли се носите са необјашњивим губитком силе пробоја усред удара или отицањем цеви у опреми за тешке услове рада?
Консултујте се са ХЦИЦ-овим специјализованим тимом за пројектовање хидраулике. Снабдевамо склопове цилиндара од легуре са тешким зидовима и високим приносом пројектоване са сертификованим 27СиМн/4140 бешавним цевима, прецизним избушеним и брушеним отворима и свеобухватном ЦАД верификацијом за тешке покретне и индустријске машине широм света.