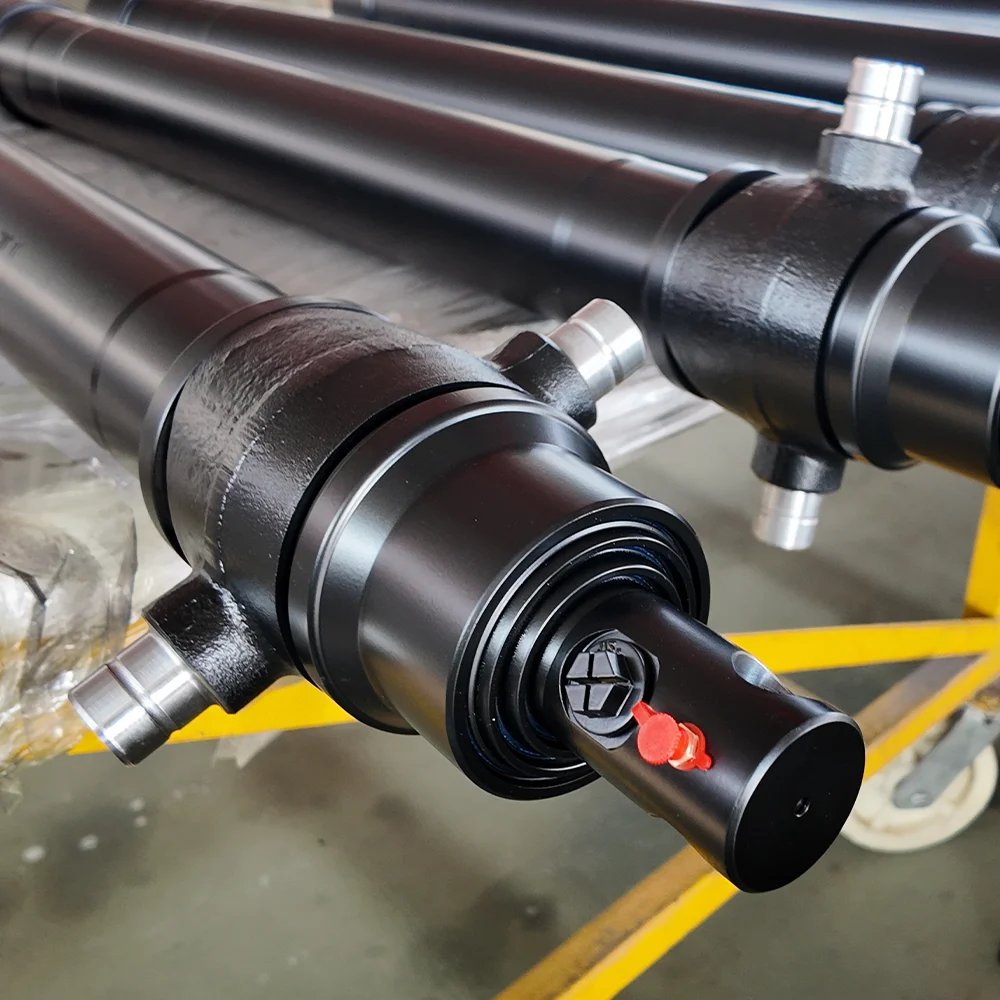

Кадахидраулични цилиндрине успеју, теренски техничари инстинктивно гледају у цев – проверавају заптивке клипа, хром шипке и прстенове брисача. Ипак, у покретним машинама за тешке услове рада као што су багери, рударске лопате, пакери за смеће и зглобни утоваривачи на точковима, до 40% непланираних замена цилиндара је узроковано катастрофалним механичким кваром на тачкама осовине за монтажу: ушицу шипке, отвору на дну или отворима за клинове.
Замрзнути, издубљен или овализован стожерни клин блокира зглобне зглобове, изазива озбиљне бочне моменте савијања преко клипњаче и убрзава цурење из жлезде главе. Овај инжењерски водич детаљно описује основну механику хабања игле, форензичку дијагностику за разликовање загризања од корозије и металуршке стандарде за одабир чаура за тешке услове рада и клинова од каљене легуре.
| Фаилуре Моде | Физички основни узрок | Визуелни / звучни потпис |
|---|---|---|
| Адхесиве Галлинг | Микро-заваривање метала на метал од губитка граничног подмазивања под екстремним контактним притиском | Дубоке уздужне избочине на иглу; шкрипање високог тона током артикулације; заплењена игла |
| Фреттинг Цорросион | Микро осцилације (<100 ум) разбијају заштитни оксидни филм под јаким вибрацијама | Фини црвенкасто-браон (какао) прах или црни муљ који плаче из ока; удубљени контактни станови |
| Овализација отвора (издужење ока) | Максимална пулсирајућа ударна оптерећења која премашују границу течења матичног челика током милиона циклуса | Пречник отвора ока се протеже од округлог за >0,5 мм; прекомерно механичко звецкање при преокретима |
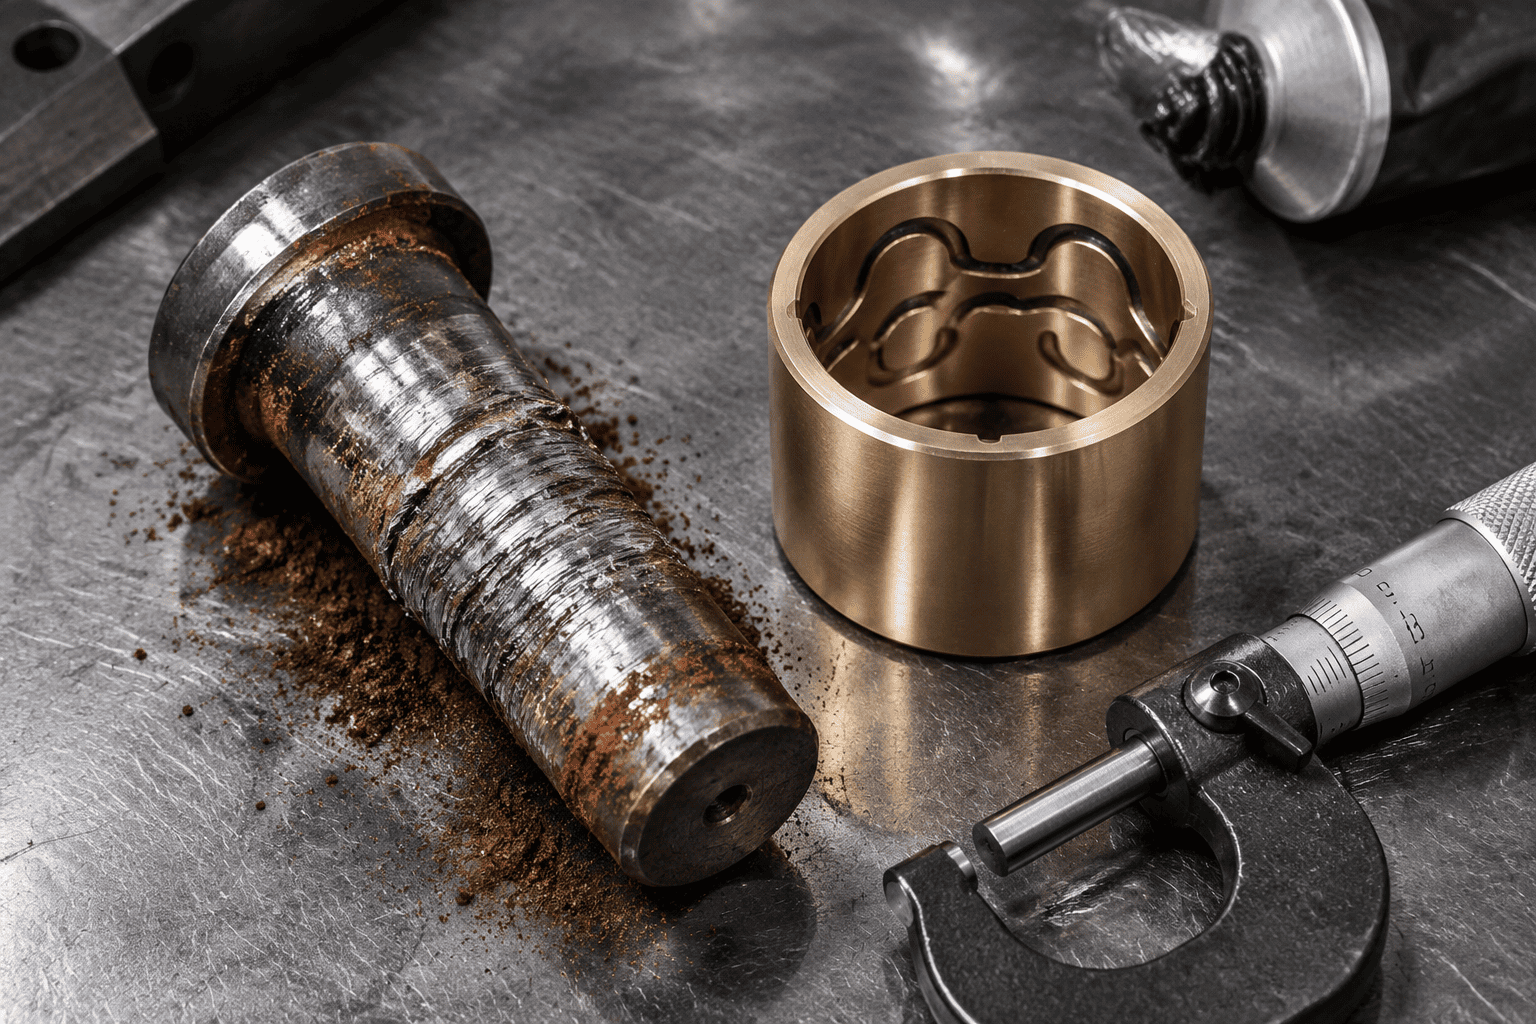
Када кашика багерахидраулични цилиндарпробија се кроз густу глину или стену, контактни притисци преко осовинице и чауре лако прелазе 80 до 100 МПа (11.600 до 14.500 пси). Ако се филм масти за подмазивање поквари, микроскопске површинске неравнине челичне игле и челичне шипке се директно додирују. Трење тренутно генерише локализовану топлоту која прелази 800°Ц, што доводи до формирања микрозавара и откидања комада основног метала. У року од неколико сати, игла се чврсто заглави унутар отвора.
У високофреквентној вибрирајућој опреми као што су чекићи за путеве и хидраулични чекићи, осовинска осовина подлеже малим угаоним микропокретима (мање од 50 микрона) под сталним оптерећењем. Ово микро-трљање брише масноћу, уситњавајући микроскопске честице челика. Како ове свеже ошишане честице челика оксидирају на ваздуху, оне формирају тврди оксид гвожђа (Фе₂О₃), стварајући абразивну црвену руменицу за полирање која бруси игле око превелике величине.
У једноделним кованим ушима шипке и завареним основним плочама, континуирано усмерено ударање чекићем доводи до тога да округли отвор клина трајно попушта у издужену елипсу. Једном када зазор пређе 0,8 мм (0,030"), динамичка ударна оптерећења експоненцијално се појачавају, на крају иницирајући пукотине од замора обруча у угловима концентрације напрезања на 3 сата и 9 сати ока.
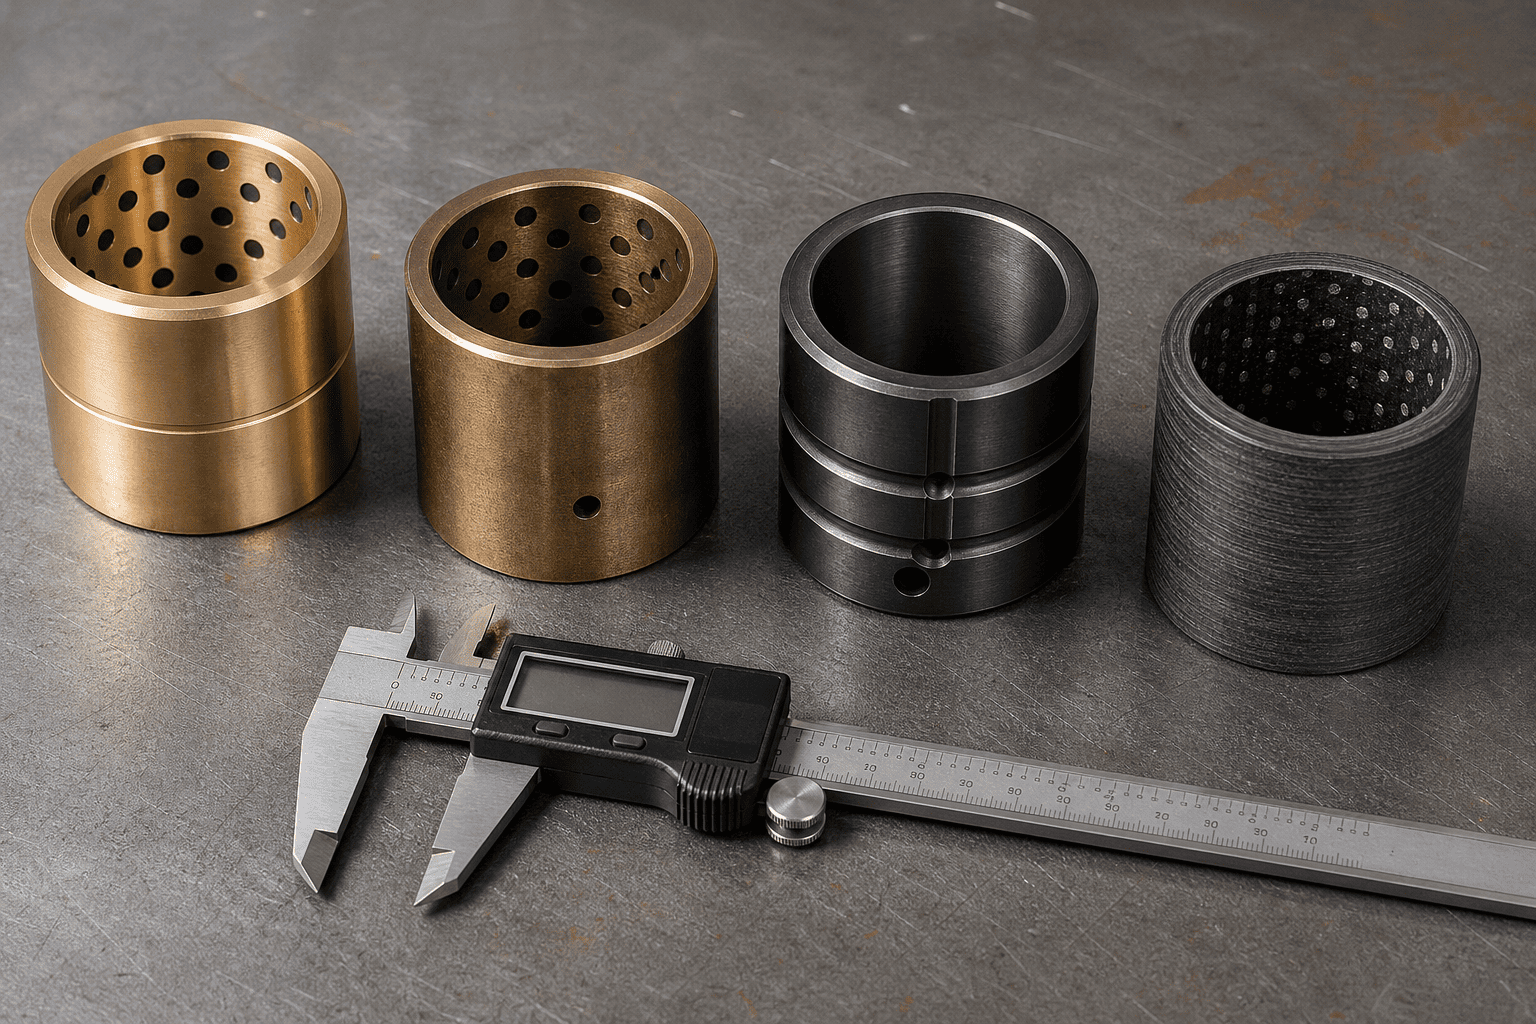
Одабир исправне архитектуре чаура је разлика између 1.000 сати и 10.000 сати радног века осовине без проблема:
| Категорија материјала чаура | Максимално динамичко оптерећење | Потреба за подмазивањем | Најбоља оперативна сцена |
|---|---|---|---|
| Високо-оловна бронза (САЕ 660 / Ц93200) | 35 – 45 МПа (умерено) | Потребно је свакодневно подмазивање | Лака индустрија и општа пољопривреда |
| Манганова бронза (Ц86300 Хигх-Тенсиле) | 70 – 90 МПа (тешка оптерећења) | Потребно је периодично подмазивање | Тешка веза кашике за земљане радове и рударство |
| Челик од каљеног кућишта (8620 карбуризован 60ХРЦ) | 120 – 150 МПа (екстремни удар) | Подмазивање + Моли под високим притиском | Пакери за смеће, чељусти за смицање, тешке дробилице |
| ПТФЕ композит од влакана (Дуралон) | 100 – 140 МПа (нема подмазивања) | Самоподмазивање 100% БЕЗ МАСТИ | Подморски, прехрамбени и неприступачни центри |
Никада не постављајте неочврсли комерцијални клин од угљеничног челика 1045 у тешки цилиндар. Стандард 1045 има површинску тврдоћу од само 18 до 22 ХРЦ; деформисаће се и жучи у року од неколико недеља од манганске бронзе или каљеног челика.
Основни материјал језгра: 4140 хром-молибден или легирани челик никл-хром 8620, каљен и каљен за жилавост језгра (28–32 ХРЦ) да апсорбује екстремне ударе савијања без пуцања.
Површинско очвршћавање кућишта: Индукционо каљено или дубоко угљенисано кућиште на 58 до 62 ХРЦ до минималне дубине од 1,5 мм (0,060").
Завршна обрада: Прецизно брушена и полирана до Ра ≤ 0,2 μм (8 микро-инча). . У корозивним морским окружењима, сољу за одмрзавање путева или хемијским ђубривима, наведите 25-микронски тврди хром или КПК завршни премаз за течно нитрирање преко очврслог кућишта.
Доживљавате упорно нагризање игле, звецкање зглобних осовина или пуцање у ушима у ушима на читавој флоти опреме?
Контактирајте специјализовану инжењерску групу ХЦИЦ-а. Производимо прилагођене цилиндре за тешке услове рада опремљене бронзом од мангана, легуром каљене у кућишту или самоподмазујућим композитним чаурама, упарене са сертификованим 58–62 ХРЦ индуктивно каљеним иглицама пројектованим за поузданост без застоја.