
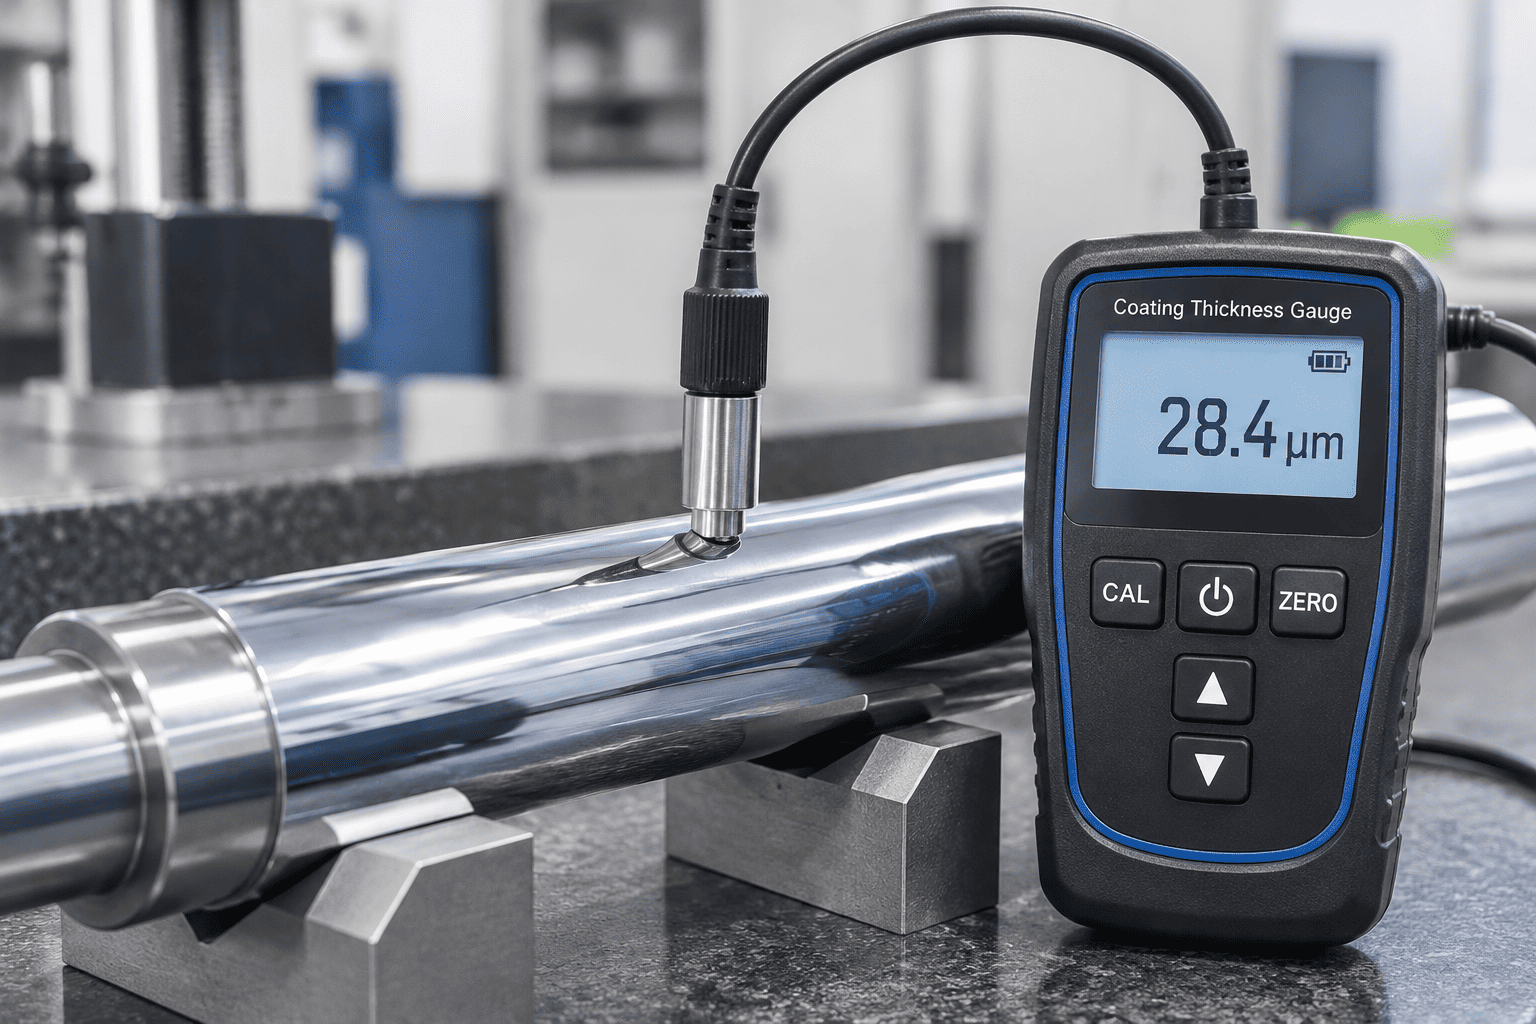
У тешким хидрауличним цилиндрима, галванизација од тврдог хрома представља примарну баријеру против абразивног хабања и оксидације из околине. Мерење дебљине слоја без уништавања готових брушених шипки је витални корак инспекције првог артикла.
| Ставка | Детаљи |
|---|---|
| Квадрантне позиције | Горњи квадрант: 0°десно: 90°доњи квадрант: 180°лево: 270°(мерено на чврстој челичној шипки) |
| Уздужне мерне станице | 3 станице: Предња (100 мм), Централна, Задња (100 мм) |
| Радиал Реадингс | 4 радијална очитавања по станици, укупно 12 тачака података матрице |
| Таргет Тхицкнесс | Стандардни индустријски ≥ 25 μм Тешки рад ≥ 40–50 μм |
Строга примена стандарда квалитета клипњаче од тврдог хрома за хидрауличне цилиндре током провере дебљине спречава рано удубљење клипњаче и екструзију уљних заптивача при тешким операцијама у више смена.
Функционална отпорност на гребање шипке хидрауличног цилиндра зависи од кристалографске тврдоће депоноване хромне решетке:
За разлику од декоративног светлог хрома, индустријска галванизација од тврдог хрома природно развија унутрашње микропукотине за ублажавање напрезања током електродепозиције. Контролисане мреже микро-пукотина су критичне: оне задржавају микроскопске филмове уља за подмазивање који смањују трење заптивки без дозвољавања корозивној влази да допре до сировог основног челика.
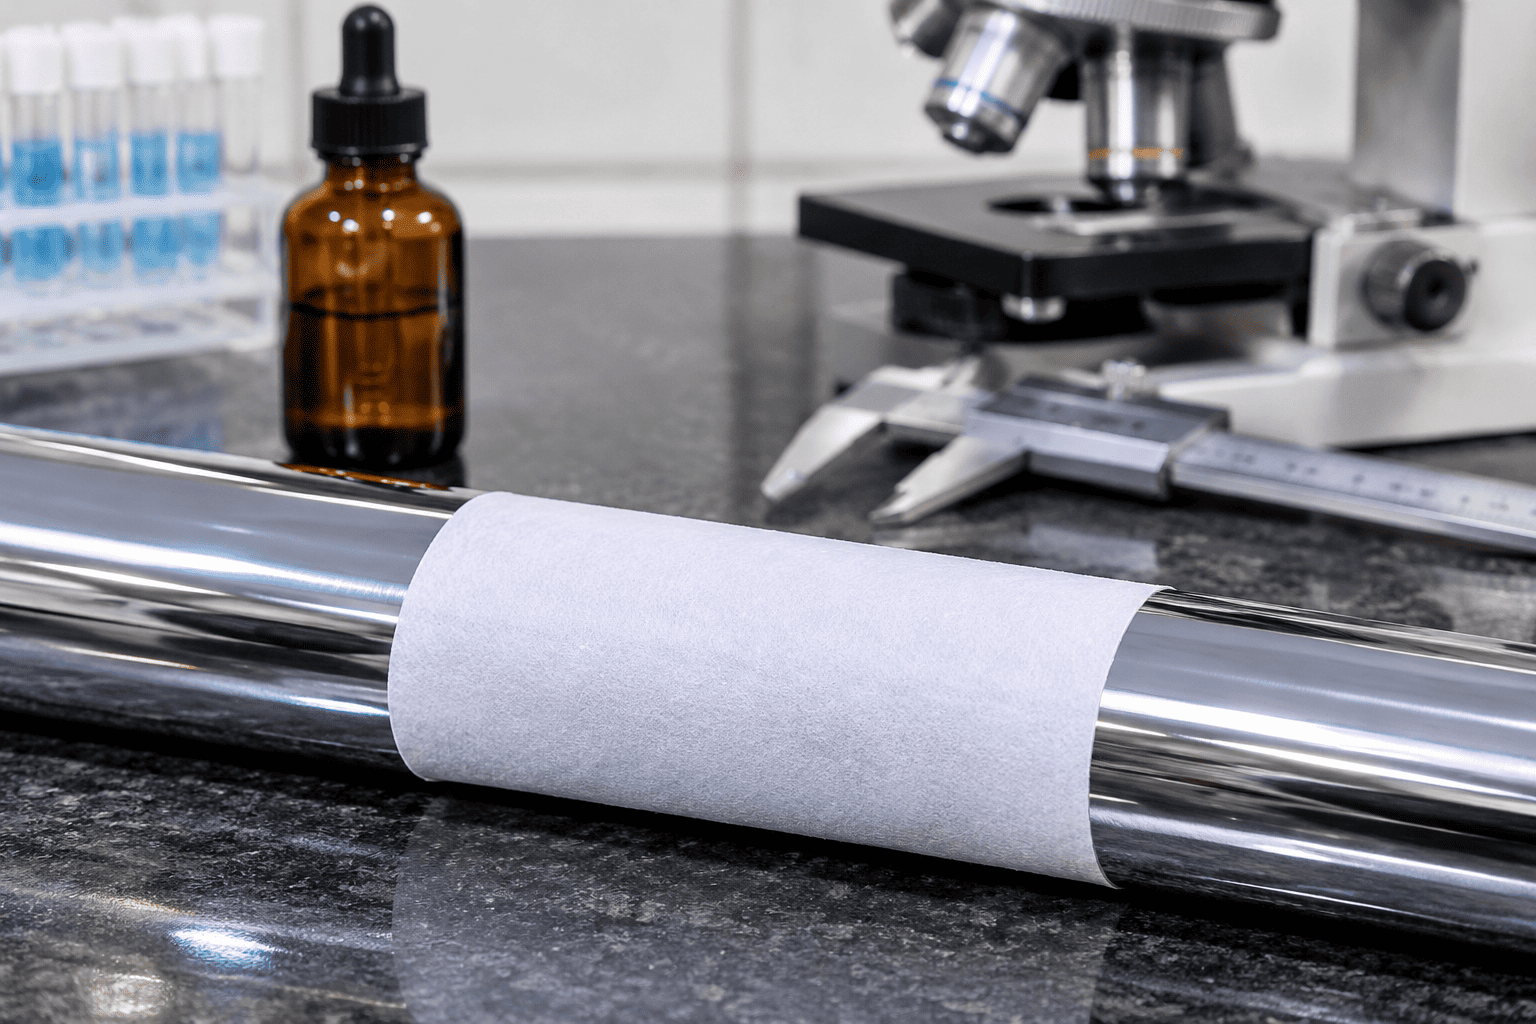
1. Формулација реагенса: Припремите раствор од 10 г/Л калијум ферицијанида (К₃[Фе(ЦН)₆]) и 20 г/Л натријум хлорида (НаЦл) раствореног у дестилованој води.
2. Примена: Нанети упијајући филтер папир засићен реагенсом директно на очишћену, одмашћену површину хромиране шипке на 10 минута.
3. Реакциона хемија: Ако се пора или пукотина протеже у потпуности до основе од жељезног челика, јони гвожђа се растварају и реагују да би формирали карактеристичнепруске плаве мрље (Фе₄[Фе(ЦН)₆]₃):
4. Праг прихватљивости: Према стандардима квалитета клипњаче од тврдог хрома за хидрауличне цилиндре, нула плавих мрља на 100 цм² је дозвољено за шипке хидрауличних цилиндара првог разреда.
Под оптичком металографском инспекцијом (200×увећање са хлороводоничном киселином), шипке високе издржљивости морају показати 400 до 600 микро-пукотина по линеарном центиметру. Затворена мрежа која не пролази кроз пукотине спречава миграцију влаге док одржава гранично подмазивање за полиуретанске заптивке У-цап.
Убрзане коморе за корозију симулирају године оштре изложености приобаљу, хемикалијама за одмрзавање и каменолому агрегата у контролисаном лабораторијском окружењу:
Придржавање ових стандарда квалитета клипњаче од тврдог хрома за хидрауличне цилиндре осигурава да цилиндри са течним погоном који се користе у тешким условима сољења на путевима, пољопривредних ђубрива и приобалног бродоградилишта раде без корозивних јама које сече заптивке.
| Метролошка димензија | Стандардни захтев за квалитет | Стандард верификације | Режим грешке је спречен |
|---|---|---|---|
| Дебљина слоја оплате | ≥25μм (Стандард) / ≥40–50μм (Хеави Дути) | ИСО 2178 Магнетна индукција | Превремено хабање и излагање основног челика |
| Викерсова микротврдоћа | 850 до 1050 ХВ0.1 (65 до 70 ХРЦ) | ИСО 4516 / АСТМ Е384 | Гребање и зарезивање од пијеска и песка у ваздуху |
| Густина микро пукотина | 400 до 600 пукотина/цм (непропусна мрежа) | Металуршко једкање @200× | Изгладњивање уљног филма или дубоко продирање влаге |
| Верификација порозности | Нема плавих тачака по тесту филтера од 100 цм2 | Фероксил реагенс (АСТМ Б571) | Галванска рђа и подземни пликови |
| Неутрални слани спреј (НСС) | 500 до 1.000+ сати (оцена 10) | АСТМ Б117 / ИСО 9227 | Рђе у животној средини на изложеним паркираним шипкама |
| Завршна обрада (Ра) | Ра=0,10 до 0,20 μм (Рмр>50%) | Профилометар оловке ИСО 4287 | Абразија усне заптивке шипке и динамичко цурење хидрауличког уља |
| Диаметрицал Руноут | ≤0,15 мм по дужини шипке од 1000 мм | Индикатор за бирање на В-блоковима | Везивање чауре цилиндара и овализација заптивача |
Примена ових свеобухватних стандарда квалитета клипњача од тврдог хрома за хидрауличне цилиндре гарантује да произвођачи хидрауличне опреме испоручују дуговечне линеарне актуаторе без цурења на глобалним тржиштима индустријских и мобилних машина.
За техничку документацију, сертификате о испитивању материјала (ЕН 10204 3.1) и прилагођене ОЕМ спецификације шипке цилиндра,контактирајте ХЦИЦ инжењеринг квалитета на "инфо@јнхциц.цом".