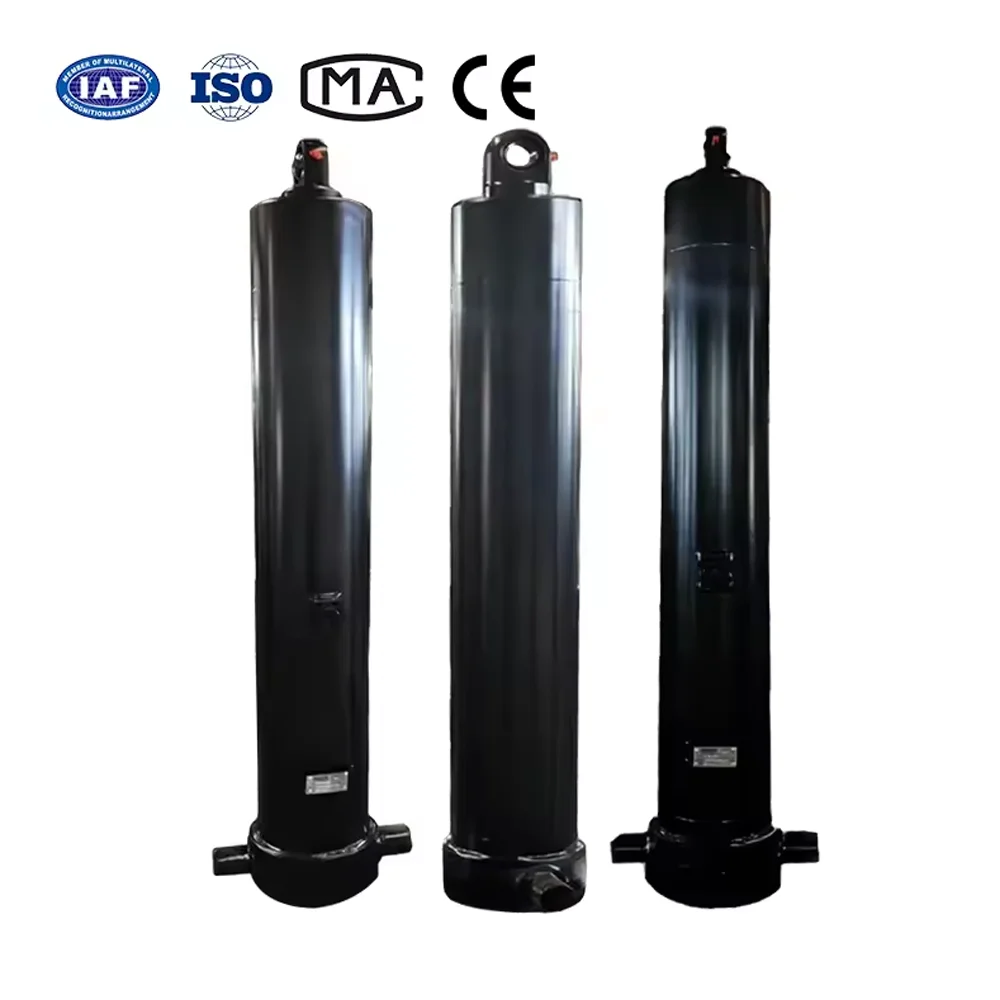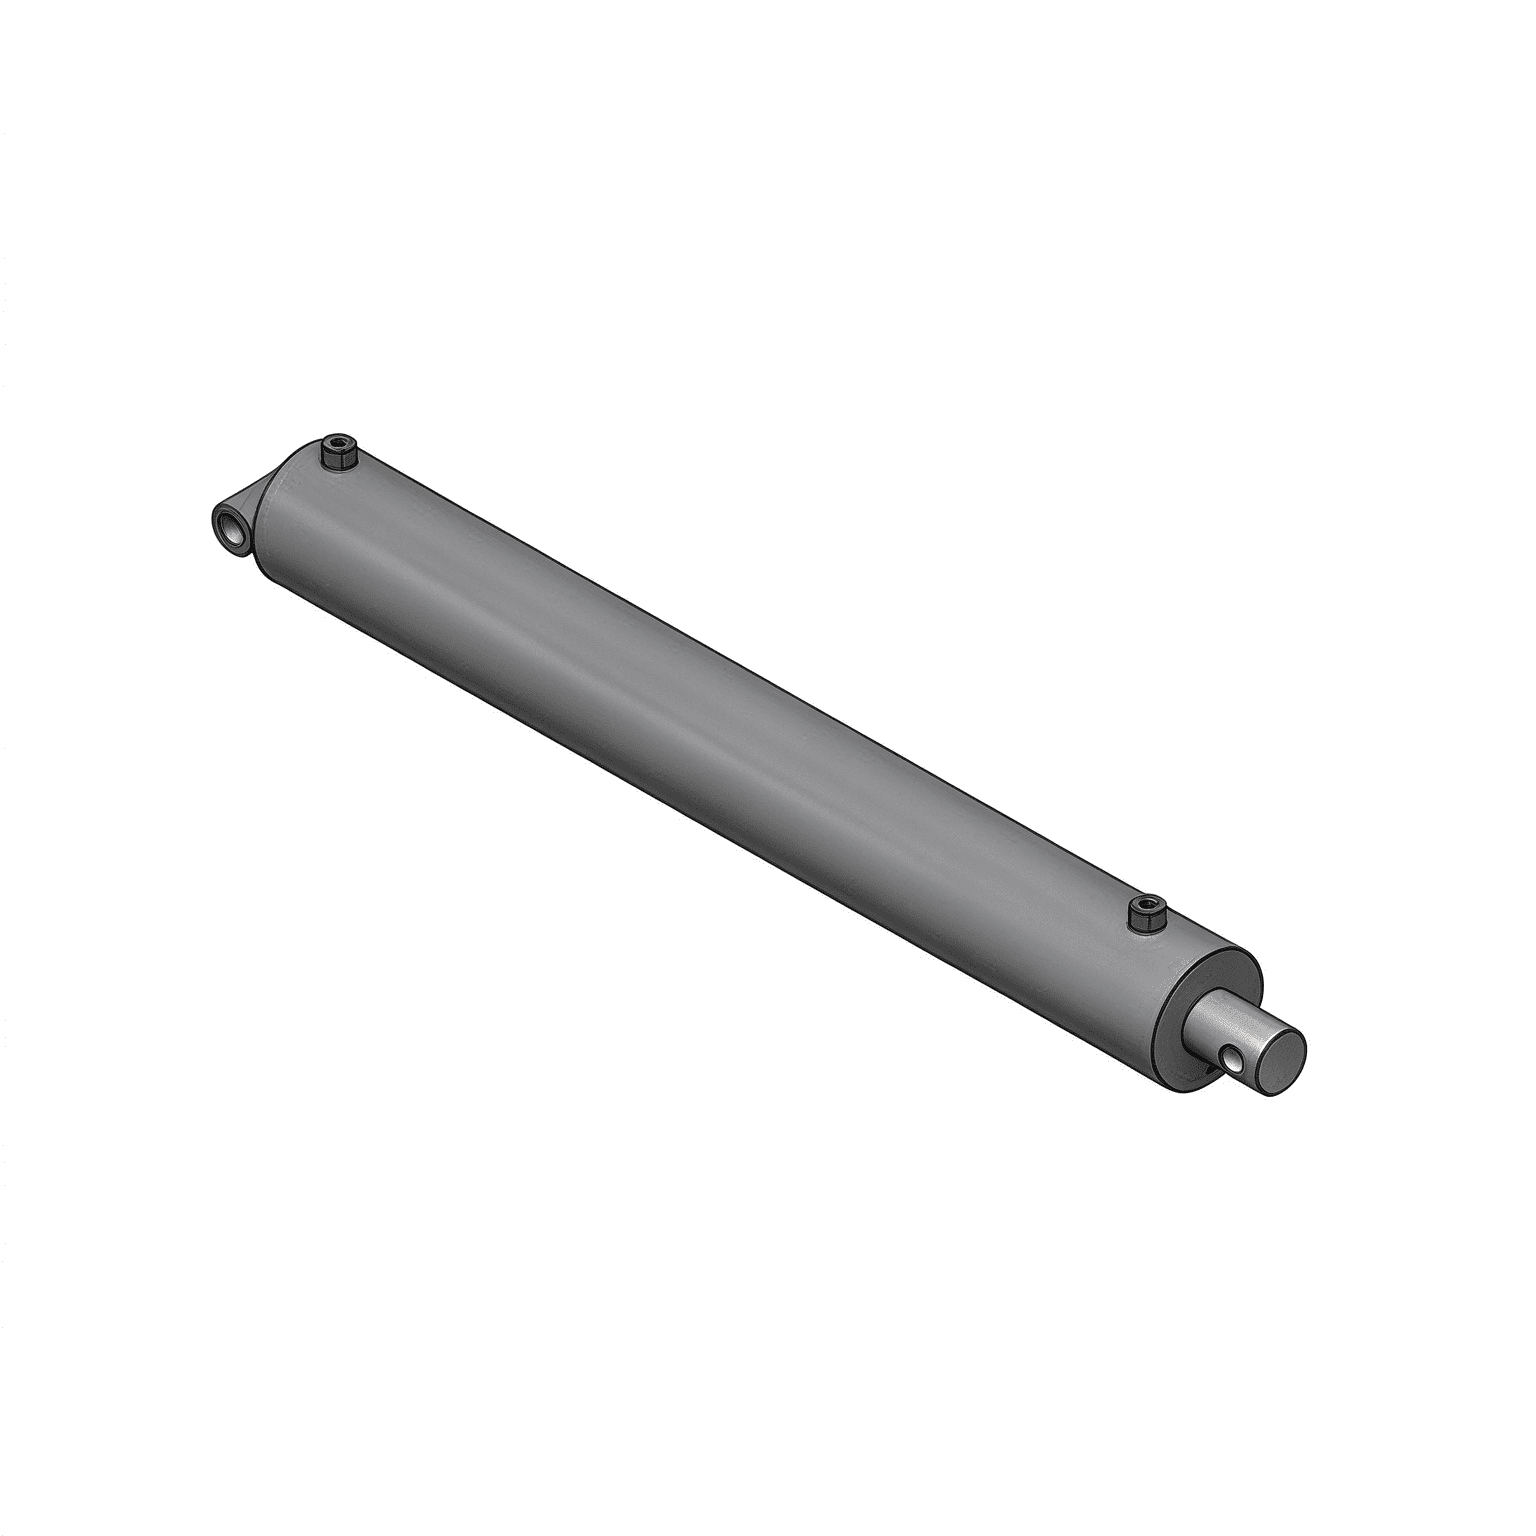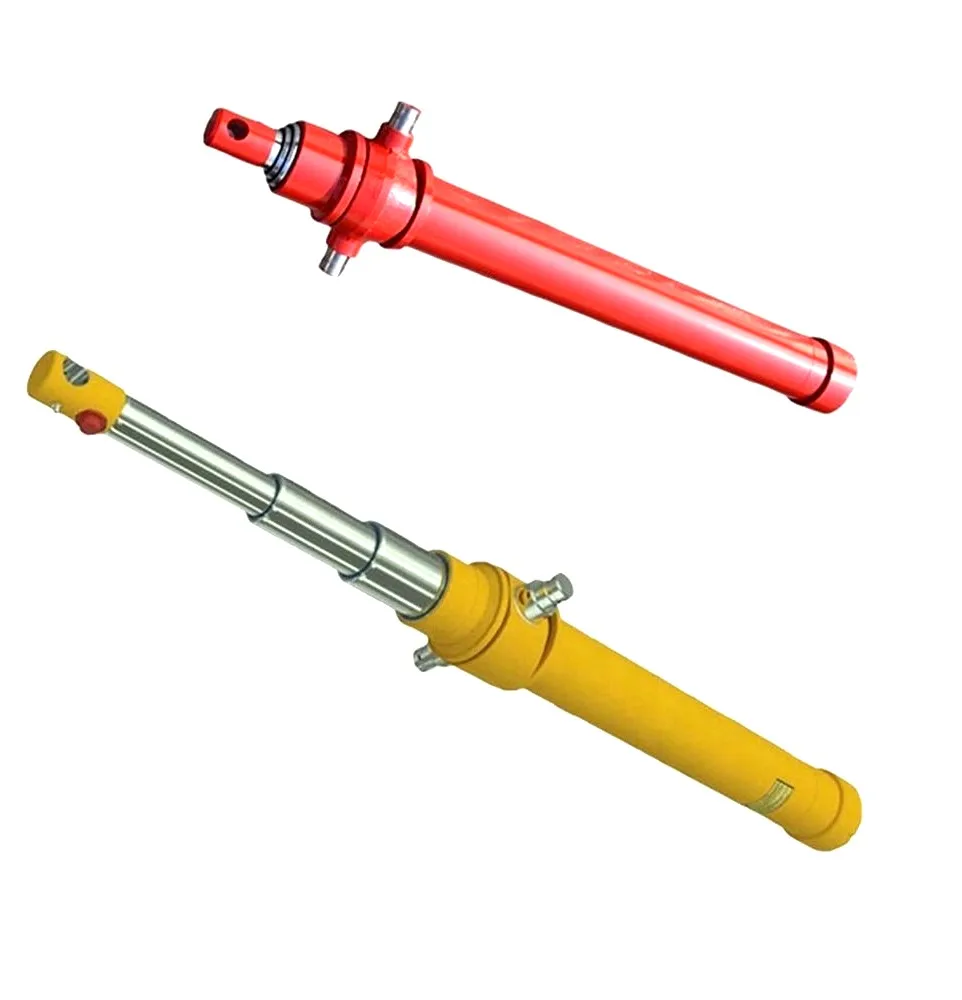

ХЦИЦ је водећи светски произвођач прилагођених производахидраулични цилиндрии погонских јединица од 1998. године, данас је најавио формално пуштање у рад своје нове вишемилионске аутоматизоване ЦНЦ производне линије за брушење и брушење ваљака (СРБ).
Инсталирана у примарном хидрауличном производном погону ХЦИЦ-а, ова напредна машинска инсталација за тешке услове рада је пројектована посебно за завршну обраду дубоких рупа бешавних челичних цијеви цилиндара. Постројење може да обрађује цеви унутрашњег пречника од Ø50 мм до Ø400 мм (1,97" до 15,75") и једнопролазне радне дужине до 12 метара (39,4 стопе), значајно проширујући ХЦИЦ-ов производни опсег за рударство, дизалице, бродове, дугоходне индустријске телескопске и тешке индустријске телескопске машине.
| Процес обраде | Комбиновано једнопролазно ЦНЦ брушење и полирање на ваљцима |
|---|---|
| Опсег унутрашњег пречника цеви (проврта). | Ø50 мм до Ø400 мм (1,97" до 15,75") |
| Максимална дужина хода једног пролаза | До 12.000 мм (12.0 метара / 39.4 стопа) |
| Постигнута храпавост површине (Ра) | Ра 0,08 до 0,20 μм (3,2 до 8,0 микро-инча) |
| Стандард толеранције отвора | ИСО Х8 / Х9 Димензионална класа отвора високе прецизности |
| Могућност материјала цеви | Ст52-3, Е355, 27СиМн, 4140, К355ЈР легирани челици |
| Интеграција инспекције квалитета | Инлине ултразвучни мерач дебљине и ваздуха са више тачака |
деценијама,хидраулични цилиндарпроизводња се ослањала на вишестепено грубо бушење праћено вишепролазним брусним брушењем камена. Иако је функционално, традиционално брушење је споро, ствара велику количину потрошног отпада и може оставити микроскопске микро жлебове који убрзавају хабање еластомерне заптивке.
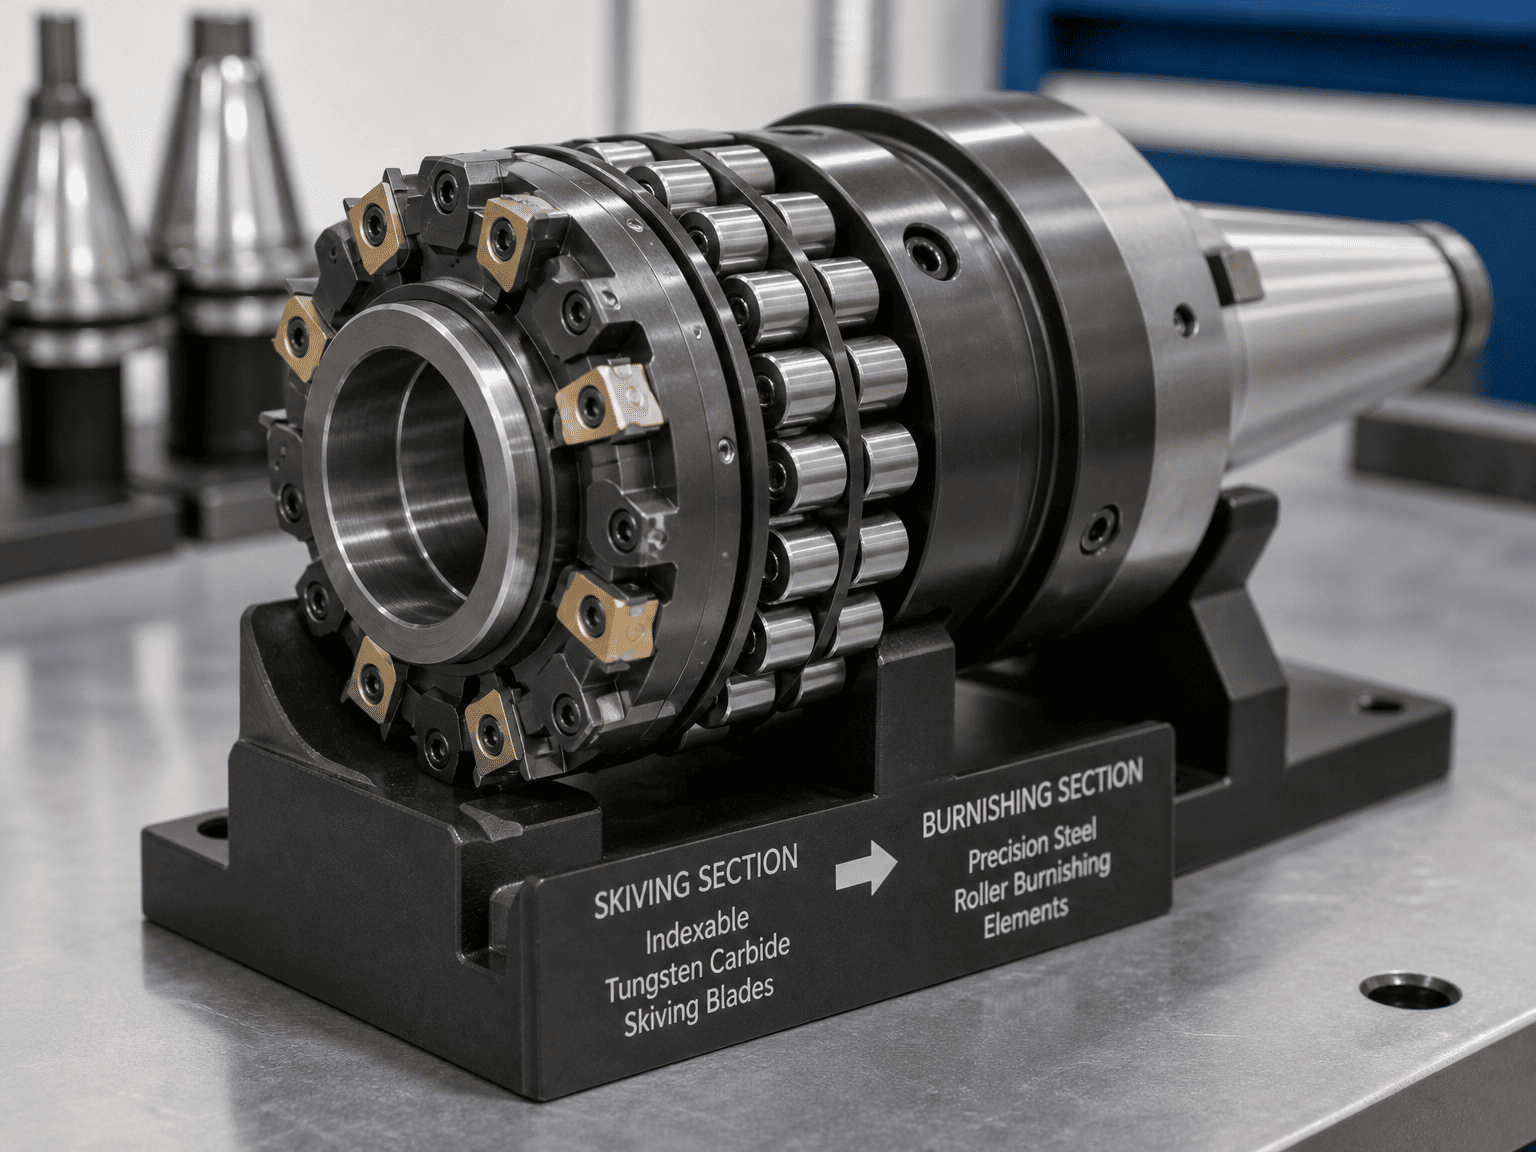
ХЦИЦ аутоматизована ЦНЦ линија цилиндра за брушење ваљка за брушење замењује ове секвенцијалне операције једним, високо ефикасним континуираним пролазом:
Током рада, високопрецизни умеци од карбида за љуштење уклањају необрађено отицање цеви и конус. Непосредно иза резне главе, ваљци од каљеног челика врше интензиван радијални притисак на зид отвора. Ова механичка пластична деформација изравнава микроскопске металне врхове у долине, стварајући ултра глатку површину налик огледалу ($Ра \ле 0.15\тект{ }\му\тект{м}$) која драматично смањује трење заптивке и спречава микроабразију.
За разлику од процеса сечења или брушења који уносе заостали затезни површински напон, брушење ваљком индукује дубока тлачна заостала напрезања у унутрашњем зиду цеви. Ово очвршћавање при хладном раду повећава површинску тврдоћу за 15% до 30%, значајно повећавајући отпорност на пуцање од замора под високим притиском и унутрашње ширење цеви под великим цикличним оптерећењима.
Традиционално бушење дубоких рупа и брушење 8-метарског багера за тешке услове рада или вишестепеног телескопског бурета често је захтевало 4 до 6 сати машинског циклуса. Аутоматизована ЦНЦ СРБ линија завршава исту цев за мање од 25 минута, смањујући укупно време производње серије цилиндара са типичног индустријског стандарда од 6 до 8 недеља на само 3 до 4 недеље.
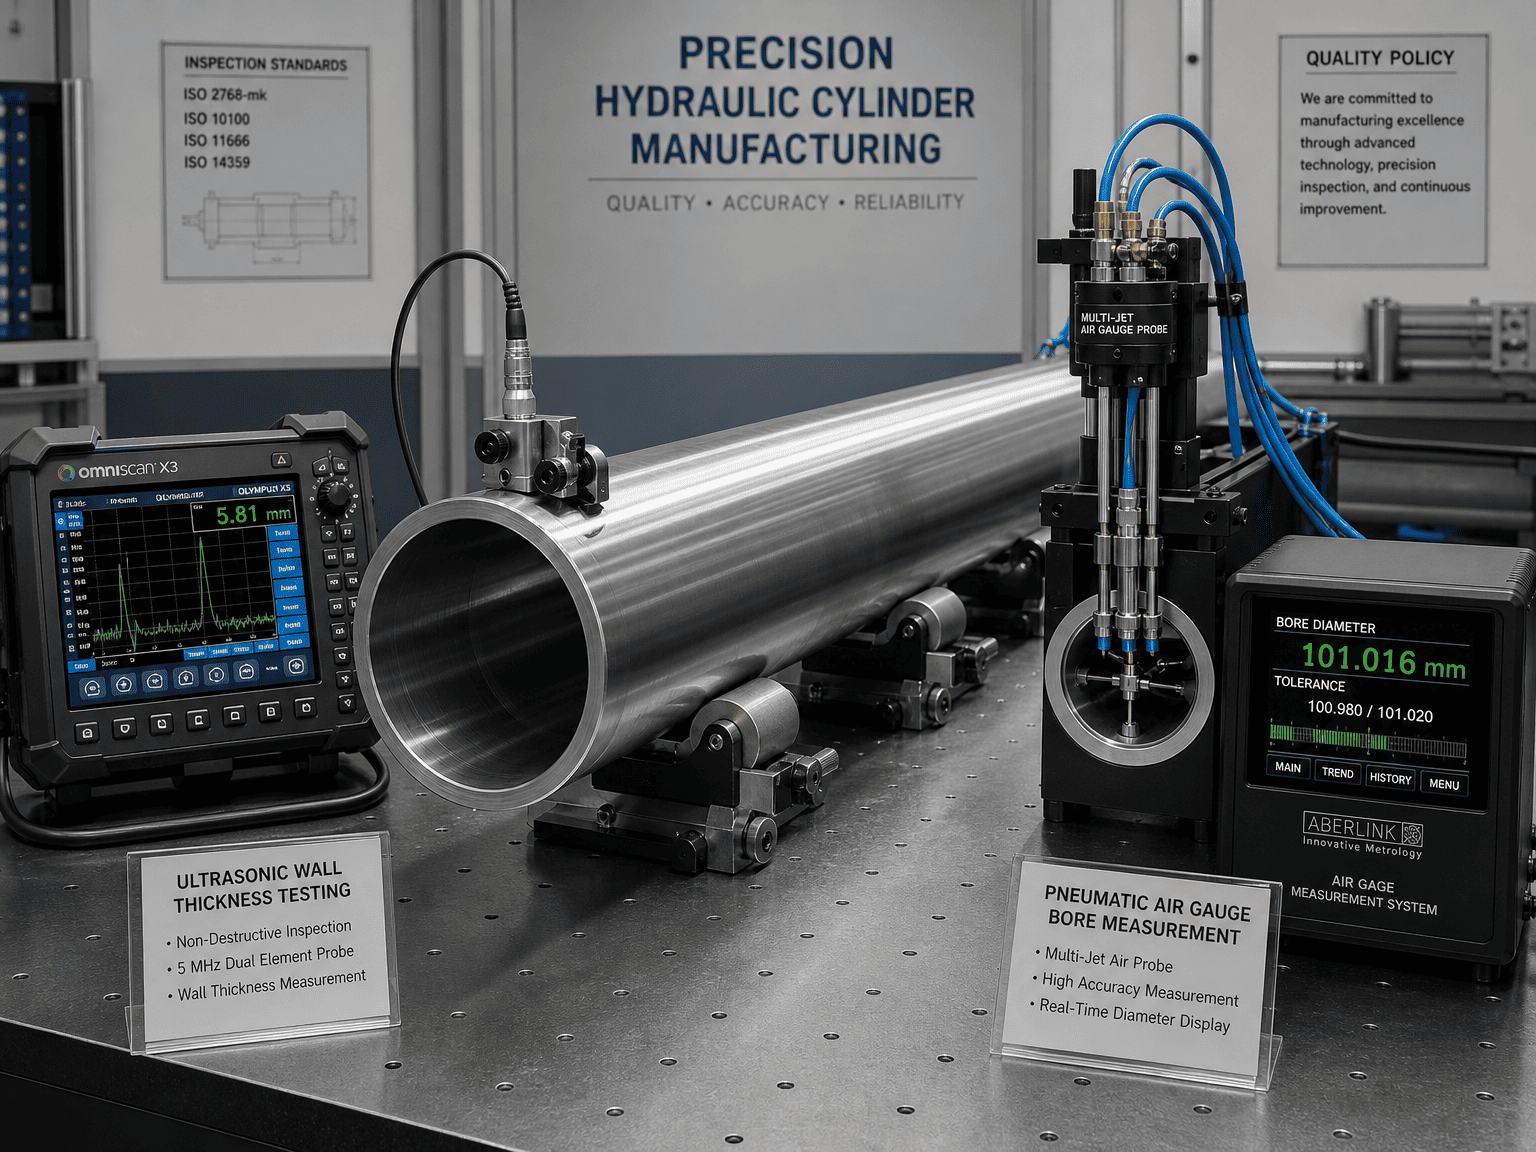
Да би се гарантовала испорука без кварова на глобалним извозним тржиштима, нова производна линија је у потпуности интегрисана у ХЦИЦ-ов ИСО 9001 оквир управљања квалитетом:
„Улагање у производну инфраструктуру светске класе је суштина посвећености ХЦИЦ-а нашим глобалним партнерима“, изјавио је Давид Сонг, директор међународног инжењеринга у ХЦИЦ-у. „Са пуштањем у рад наше ХЦИЦ аутоматизоване ЦНЦ линије цилиндара за брушење ваљка за брушење, ми обезбеђујемо северноамеричким и европским произвођачима ОЕМ опреме са нивоом 1 прецизности, продуженим радним веком заптивача и брзином испоруке водеће у индустрији за хидрауличне актуаторе великог пречника и дугог хода.“
Постројење је сада у потпуности у функцији, производи телескопске цилиндре велике тонаже за полуприколице са киперима, цилиндре за пакере за отпад, цилиндре са стрелом за покретне дизалице и прилагођене цилиндре са вучном шипком/завареним за тешке индустријске примене.
Спецификације и толеранције наведене у овој објави одражавају валидиране параметре фабричког теста прихватања у ХЦИЦ-овом производном погону у Јинану. Инжењерски цртежи, сертификати о испитивању материјала (МТР) и документација о усаглашености са ИСО 9001 дају се уз сваку производну пошиљку.
Да бисте разговарали о производњи цилиндара великог пречника, прилагођеним ОЕМ спецификацијама или затражили 3Д СТЕП инжењерске моделе: